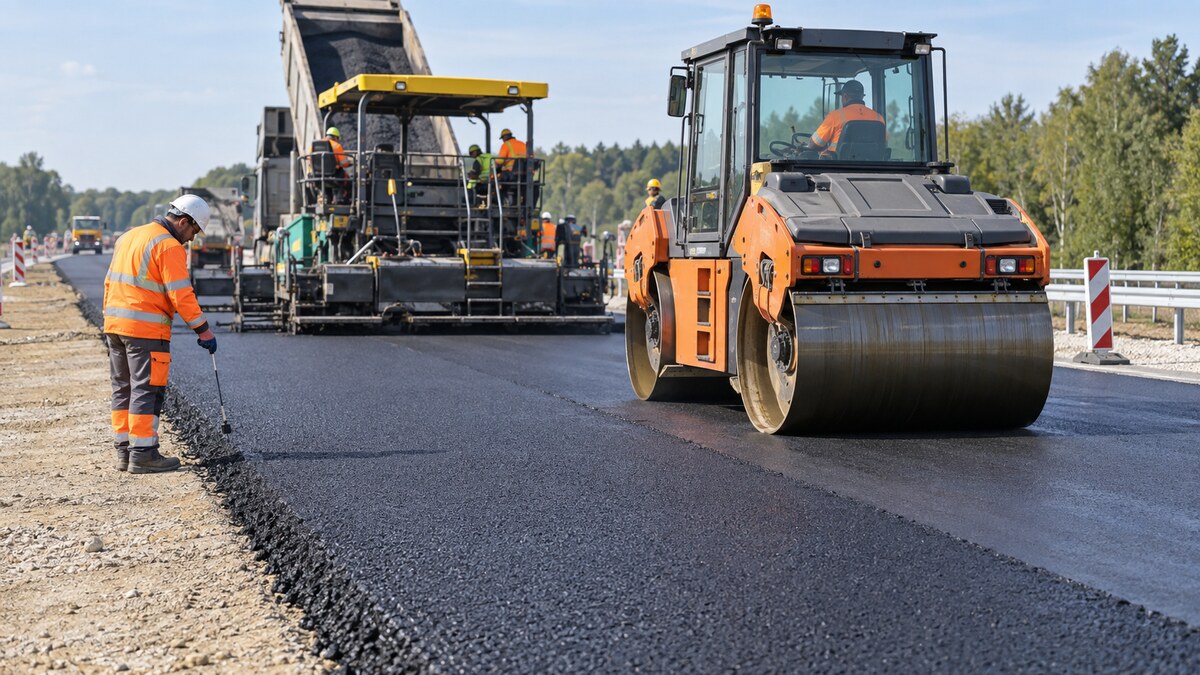
Efektywna praca walca drogowego nie polega na tym, aby maszyna poruszała się możliwie szybko ani aby wykonywała jak największą liczbę przejazdów. Liczy się uzyskanie wymaganego efektu zagęszczenia przy parametrach dopasowanych do materiału i warunków. Operator ma wpływ między innymi na prędkość, schemat przejazdów i ustawienia związane z wibracją, ale równocześnie musi uwzględniać cechy warstwy, jej temperaturę lub wilgotność oraz zachowanie materiału w czasie pracy.
- Co oznacza efektywna praca walca?
- Jak prędkość wpływa na zagęszczanie?
- Ile przejazdów powinien wykonać walec?
- Jak działają częstotliwość i amplituda?
- Dlaczego rodzaj materiału zmienia sposób pracy?
- Jak operator kontroluje efekt?
Co właściwie oznacza efektywna praca walca drogowego?
Efektywność należy rozumieć jako osiągnięcie potrzebnego rezultatu bez wykonywania zbędnych przejazdów i bez pogarszania jakości warstwy przez niewłaściwy sposób pracy. W praktyce na wynik wpływają cztery grupy czynników: decyzje operatora, możliwości maszyny, właściwości zagęszczanego materiału oraz warunki, w których prowadzone są roboty.
Operator może sterować prędkością, torem przejazdu, miejscem rozpoczęcia i zakończenia wałowania oraz, w przypadku odpowiednio wyposażonej maszyny, parametrami pracy wibracyjnej. Nie kontroluje jednak temperatury już rozłożonej mieszanki w taki sam sposób jak dźwigni sterującej. Nie zmienia również rodzaju gruntu w trakcie przejazdu. Musi więc obserwować warunki i dostosowywać do nich sposób pracy.
To właśnie dlatego szybki operator nie zawsze jest operatorem efektywnym. Jeżeli prędkość jest zbyt duża, pojedynczy przejazd może w mniejszym stopniu wpływać na materiał. Jeżeli przejazdów jest więcej niż potrzeba, maszyna zużywa czas, paliwo i zasoby, niekoniecznie poprawiając rezultat. Najważniejsze jest dopasowanie cyklu pracy do celu.
Efektywność walca nie powinna być też utożsamiana z samą powierzchnią przejechaną w ciągu godziny. Walec jest częścią technologii zagęszczania. Jeśli warstwa po jego pracy nie osiąga wymaganych cech, szybkie tempo przejazdu nie stanowi sukcesu. Operator powinien więc oceniać swoją pracę przez efekt, a nie wyłącznie przez ruch maszyny.
Jak prędkość walca wpływa na zagęszczanie?
Prędkość ma bezpośrednie znaczenie, ponieważ określa, jak długo walec oddziałuje na konkretny fragment powierzchni. Materiały dotyczące zagęszczania asfaltu wskazują, że wraz ze wzrostem prędkości zmniejsza się przyrost zagęszczenia uzyskiwany podczas pojedynczego przejazdu. Dlatego zwiększenie tempa nie może być automatycznym sposobem na poprawę wydajności.
W materiałach egzaminacyjnych dotyczących walców drogowych zwraca się również uwagę, że zbyt duża prędkość może skutkować niedostatecznym zagęszczeniem masy bitumicznej. Z punktu widzenia operatora ważna jest więc równowaga. Maszyna powinna poruszać się na tyle sprawnie, aby zachować rytm robót, ale jednocześnie na tyle wolno, by oddziaływanie walca miało oczekiwany efekt.
Nie oznacza to, że wolniejsza jazda zawsze będzie lepsza. Nadmierne spowolnienie może ograniczyć wydajność bez uzasadnionej korzyści. Właściwa prędkość jest elementem technologii konkretnego zadania, a nie stałą wartością, którą można przenieść na każdy rodzaj nawierzchni lub podłoża.
Dla operatora najważniejsza reguła brzmi więc: prędkość powinna wynikać z materiału i oczekiwanego efektu. Jeśli zwiększenie tempa powoduje konieczność wykonywania dodatkowych przejazdów albo pogorszenie jakości, pozorna oszczędność czasu znika.
Czy większa liczba przejazdów zawsze poprawia efekt?
Nie. Liczba przejazdów jest ważnym parametrem pracy, ale nie ma jednej uniwersalnej wartości właściwej dla każdego przypadku. Różne materiały reagują inaczej, a efekt zmienia się także wraz z temperaturą, wilgotnością, grubością warstwy oraz ustawieniami maszyny. Operator nie powinien więc traktować ustalonej liczby przejazdów jako celu samego w sobie.
W przypadku mieszanki asfaltowej szczególnie istotny jest moment prowadzenia zagęszczania. Wyższa temperatura materiału może sprzyjać większemu przyrostowi zagęszczenia podczas wcześniejszych przejazdów. Gdy warstwa stygnie, ten sam przejazd może przynosić inny rezultat. Oznacza to, że kolejność i tempo mają znaczenie równie duże jak sama liczba powtórzeń.
Efektywność polega na tym, aby wykonać tyle pracy, ile rzeczywiście potrzebuje warstwa. Zbyt mała liczba przejazdów może oznaczać niewystarczający efekt, a mechaniczne dokładanie kolejnych nie musi poprawiać sytuacji. Jeśli problem wynika z niewłaściwej prędkości, nieodpowiedniego ustawienia wibracji albo cech materiału, sama liczba przejazdów nie rozwiązuje przyczyny.
Dlatego operator powinien pracować według przyjętej technologii i kontroli efektu. Liczba przejazdów jest narzędziem, a nie definicją dobrej pracy. To rozróżnienie jest szczególnie ważne dla początkujących, którzy mogą utożsamiać „więcej” z „dokładniej”.
Jak częstotliwość i amplituda wpływają na pracę walca wibracyjnego?
W walcu wibracyjnym skuteczność oddziaływania zależy od właściwej kombinacji częstotliwości i amplitudy. Są to dwa odrębne parametry i nie powinny być traktowane jako synonimy. Ich dobór wpływa na sposób przekazywania energii do zagęszczanej warstwy.
Częstotliwość
Częstotliwość opisuje, jak często układ wibracyjny wykonuje cykle w określonym czasie. W połączeniu z prędkością jazdy wpływa na to, jak gęsto kolejne oddziaływania wibracyjne przypadają na powierzchnię. Z punktu widzenia operatora ważne jest więc, aby ustawienie nie było przypadkowe i pozostawało zgodne z przyjętą technologią pracy.
Amplituda
Amplituda określa wielkość ruchu drgającego i wiąże się z intensywnością oddziaływania walca na materiał. Nie można jednak przyjąć zasady, że większa amplituda zawsze daje lepszy efekt. Skuteczne zagęszczanie wymaga dopasowania do rodzaju warstwy, dlatego parametry wibracji trzeba rozpatrywać wspólnie, a nie osobno.
Materiały szkoleniowe i techniczne dotyczące walców wskazują na znaczenie prawidłowej kombinacji tych parametrów. Dla przyszłego operatora najważniejszy jest więc nie sam fakt włączenia wibracji, lecz zrozumienie, że sposób jej użycia jest częścią procesu technologicznego.
Dlaczego rodzaj materiału i jego stan są równie ważne jak ustawienia maszyny?
Walec nie pracuje w próżni. To, jak materiał reaguje na nacisk i wibrację, zależy od jego właściwości. W przypadku mieszanki asfaltowej znaczenie ma temperatura podczas zagęszczania. W przypadku gruntu istotne są między innymi rodzaj materiału, uziarnienie i wilgotność. Oznacza to, że identyczne ustawienie maszyny może dawać różne rezultaty na dwóch różnych warstwach.
Przy asfalcie czas ma szczególne znaczenie, ponieważ materiał zmienia swoje właściwości wraz z utratą temperatury. Operator musi więc utrzymywać właściwy rytm i współpracować z procesem układania nawierzchni. Nie może traktować każdej części odcinka tak, jakby miała identyczny stan niezależnie od momentu wykonania przejazdu.
Przy gruncie problem wygląda inaczej. Zbyt suche, zbyt mokre albo różniące się uziarnieniem podłoże może reagować na wałowanie inaczej. Operator nie powinien próbować „naprawiać” każdego problemu większą liczbą przejazdów. Najpierw trzeba rozumieć, z jakim materiałem pracuje i jak zachowuje się warstwa.
To właśnie zależność między maszyną a materiałem odróżnia świadomą obsługę od mechanicznego prowadzenia walca. Operator nie steruje tylko pojazdem. Realizuje etap technologiczny, w którym parametry ruchu maszyny muszą odpowiadać właściwościom tego, co jest zagęszczane.
Jak operator kontroluje, czy sposób wałowania jest skuteczny?
Skuteczna praca opiera się na zamkniętym cyklu: rozpoznaniu materiału, dobraniu parametrów, wykonaniu ustalonego schematu przejazdów, kontroli rezultatu i ewentualnej korekcie. Operator nie powinien zakładać, że raz ustawiona maszyna będzie równie dobrze pracowała przez cały dzień w każdych warunkach.
Pierwszym krokiem jest rozumienie zadania i materiału. Następnie trzeba prowadzić walec z właściwą prędkością i, jeśli dotyczy to konkretnej maszyny, z odpowiednimi parametrami wibracji. Kolejne przejazdy powinny tworzyć logiczny wzór, aby powierzchnia była traktowana równomiernie.
Kontrola efektu pozwala ocenić, czy przyjęty sposób pracy realizuje cel. Jeśli rezultat jest niewystarczający, operator powinien szukać przyczyny w dopuszczonym zakresie korekt, a nie odruchowo wykonywać kolejne przejazdy. Może się bowiem okazać, że problem wynika z prędkości, stanu materiału albo ustawień maszyny.
Najbardziej efektywny operator walca nie jest więc tym, który wykonuje najwięcej przejazdów w najkrótszym czasie. Jest nim osoba, która rozumie zależność między maszyną, materiałem i parametrami pracy, a następnie potrafi utrzymać taki sposób wałowania, który prowadzi do oczekiwanego efektu bez zbędnych operacji.